оставить сообщение
Если вас заинтересовала наша продукция и вы хотите узнать более подробную информацию, пожалуйста, оставьте сообщение здесь, мы ответим вам как можно скорее.

Для многих производителей кистей для рисования сокращение затрат почти всегда означает экономию на материалах. Кажется, самый простой способ уменьшить прибыль — использовать более дешевую щетину, более тонкие обоймы или компоненты более низкого качества. Но такой подход почти всегда приводит к обратному результату: увеличению процента брака, большему количеству возвратов от клиентов и ухудшению репутации бренда. На самом деле, большая часть отходов в производстве кистей происходит в скрытых, связанных с процессом областях, а не в видимых сырьевых материалах. Целенаправленная корректировка выбора материалов, контроль размеров и эффективность сборки позволяют снизить общие затраты без ущерба для качества продукции.
Материал для клиньев — один из самых недооцененных факторов, влияющих на стоимость производства щеток. Традиционные деревянные клинья имеют низкую первоначальную стоимость материала, но сопряжены со значительными скрытыми расходами. Они впитывают влагу и набухают, вызывая неравномерное натяжение щетины и дефекты типа «рыбий рот», что увеличивает процент брака. Кроме того, они расщепляются при установке в оборудование, заклинивая его и вызывая незапланированные простои. Клинья из первичного пластика решают эти проблемы, но стоят дороже.
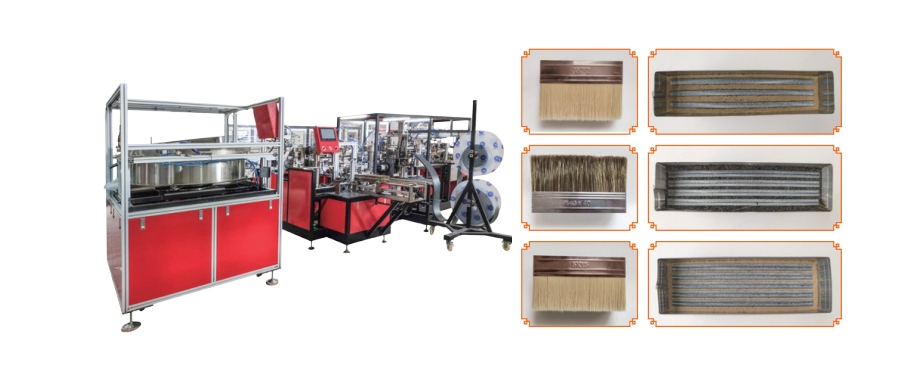
Клинья из переработанного полиэтилена обеспечивают оптимальный баланс. Изготовленные из переработанного полиэтилена, обработанного в соответствии со строгими техническими требованиями, они обладают той же стабильностью размеров, влагостойкостью и совместимостью с оборудованием, что и первичный полиэтилен, но при значительно меньшей стоимости материала. Они чисто работают на автоматизированных сборочных линиях, не образуют заноз и обеспечивают стабильную плотность укладки щетины от партии к партии. Для внутреннего компонента, скрытого внутри обоймы, нет компромисса в качестве — только экономия средств.
Большинство производителей не осознают, сколько сырья для щетины они тратят впустую из-за плохого контроля размеров. Распространенный прием — использование более толстых клиньев для уменьшения объема щетины внутри обоймы. Но на самом деле эта практика приводит к большей потере материала, чем к экономии: она вызывает неправильное вставление щетины, создает дефекты кончика и заставляет станки отбраковывать или переделывать большую часть изделий.
Наш производственный опыт показывает, что оптимальное соотношение толщины клина и стенки обоймы не превышает 0,6 мм. Это соотношение обеспечивает максимальное удержание щетины, минимизирует дефекты кончика и позволяет автоматизированным машинам для укладки щетины работать с максимальной эффективностью и минимальными отходами. Когда ваши инструменты и компоненты откалиброваны в соответствии с этим стандартом, вы используете ровно столько материала для щетины, сколько нужно — ни больше, ни меньше.
Затраты на рабочую силу и время простоя — две самые большие статьи расходов на любом производственном предприятии. Низкокачественные компоненты не только ухудшают качество продукции, но и замедляют работу всей линии. Деревянные клинья требуют частой очистки станка от заноз, а несоответствие размеров означает постоянную корректировку настроек.
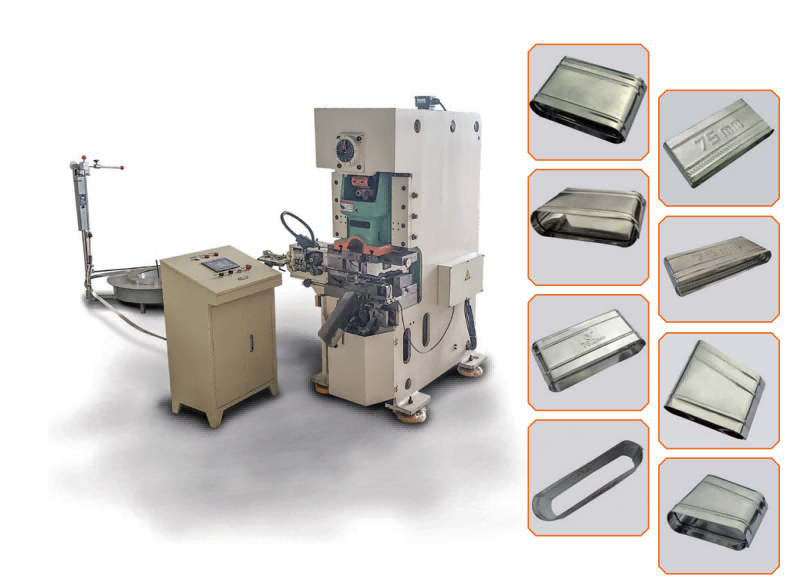
Как производитель оборудования для изготовления щеток и клиньев для повторного измельчения полиэтилена, мы проектируем наши компоненты таким образом, чтобы они безупречно работали вместе. Высокоточные клинья сокращают время переналадки, предотвращают застревание щепок и позволяют вашей линии работать быстрее и дольше. Более высокая производительность при меньшем техническом обслуживании означает снижение себестоимости единицы продукции — без потери качества.


 Поддерживается сеть IPv6
оставить сообщение
Сканировать в Wechat :

Сканировать в WhatsApp :