оставить сообщение
Если вас заинтересовала наша продукция и вы хотите узнать более подробную информацию, пожалуйста, оставьте сообщение здесь, мы ответим вам как можно скорее.
представлять на рассмотрение
баннер

Кисть для стен

Дом

Кисть для стен

  • Кисть для стен против плоской кисти: производственные реалии и аргументы в пользу автоматизации.
    Кисть для стен против плоской кисти: производственные реалии и аргументы в пользу автоматизации.
    Oct 26, 2026
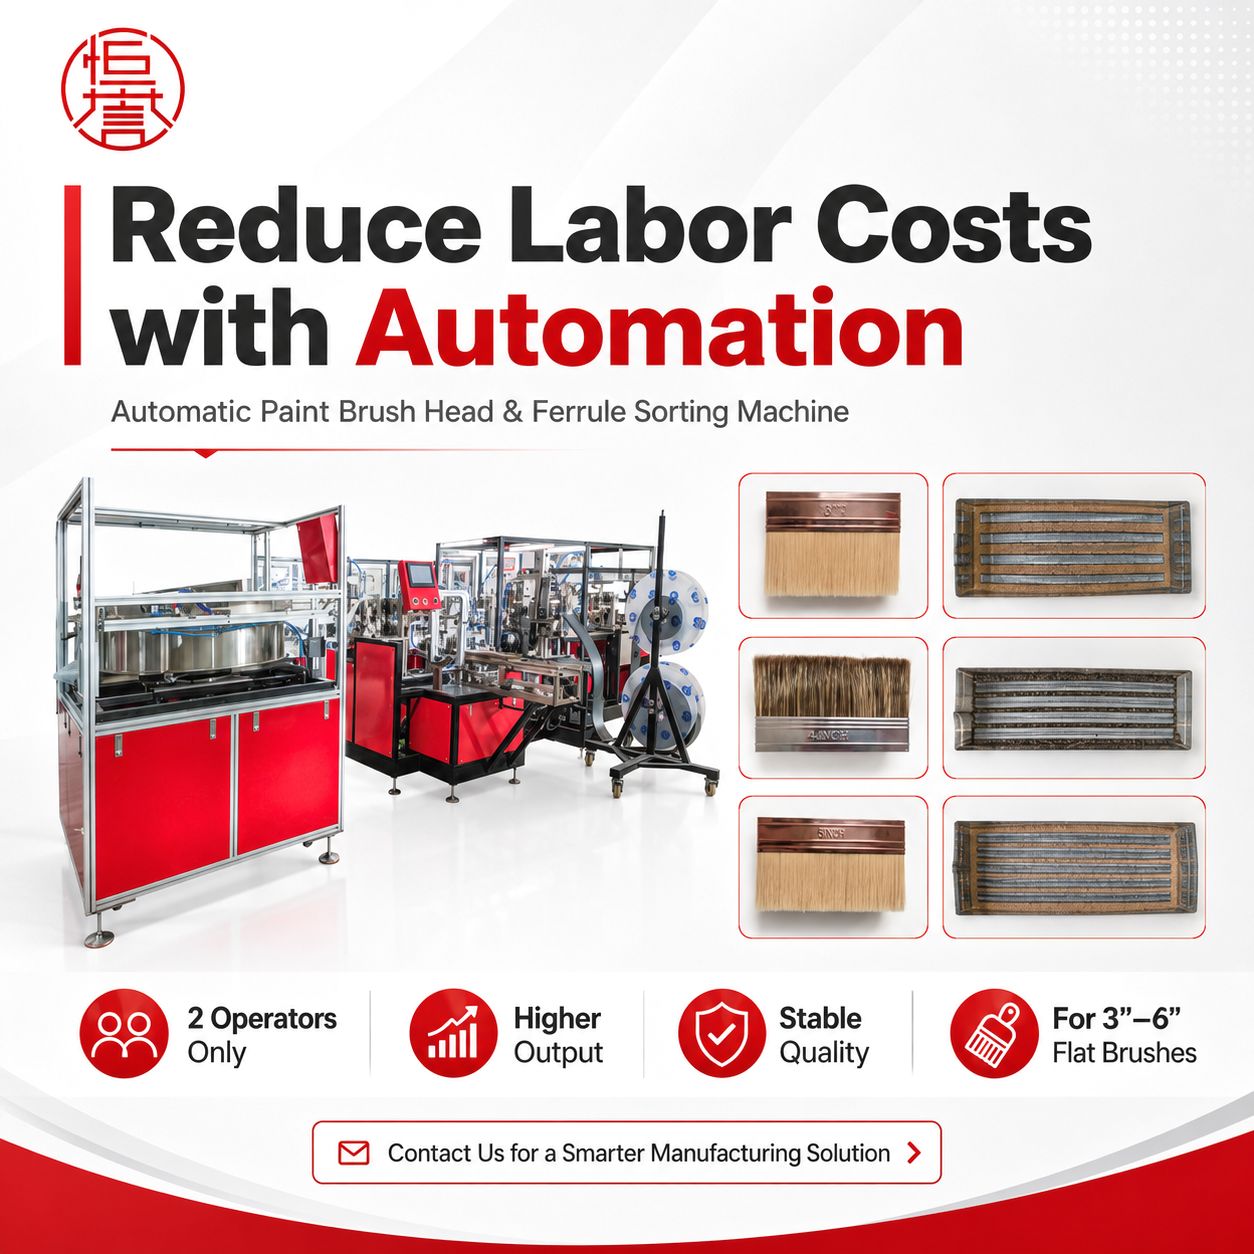
    На мировом рынке малярных инструментов как стеновые кисти, так и стандартные плоские кисти пользуются устойчивым спросом, несмотря на различия в их применении. Плоские кисти, широко используемые для отделочных работ, покрытия мебели и детальной обработки, составляют огромный сегмент рынка, оцениваемый в 344,74 млн долларов США в 2023 году и, по прогнозам, будет расти на 2,1% в год до 2029 года. Стеновые кисти, предназначенные для покраски больших поверхностей внутри и снаружи помещений, имеют более высокую цену за единицу продукции из-за их более широкого формата, большего количества щетины и большего размера обоймы — зачастую они стоят в 2–3 раза дороже, чем плоские кисти аналогичного качества. Однако более высокая ценность достигается за счет большей сложности производства. Плоские щетки с узкими обоймами и более легкими пучками щетины относительно просты в производстве даже в небольших масштабах. Щетки для стен, напротив, требуют точного распределения щетины, надежной фиксации клина и равномерной плотности по всей гораздо более широкой головке. При ручном производстве эти требования создают постоянные проблемы. Во-первых, ручная заправка щетины для широких кистей для покраски стен сопряжена с проблемами однородности. Рабочие часто изготавливают головки с неравномерной длиной или плотностью щетины, что приводит к выпадению щетины, неровному нанесению краски и высокому проценту брака. Во-вторых, установка и закрепление клиньев внутри широких обойм трудоемки и нестабильны; незакрепленные клинья приводят к преждевременному выходу кистей из строя и жалобам на качество. В-третьих, производительность остается крайне ограниченной: опытные бригады, работающие вручную, обычно производят всего несколько сотен кистей для покраски стен в день, что затрудняет масштабирование производства для крупных заказов или конкуренцию по цене с автоматизированными заводами. Наконец, нестабильность затрат на рабочую силу и необходимость обучения еще больше снижают рентабельность ручного производства кистей для покраски стен. Именно здесь специально разработанная компанией Hengyu машина для изготовления головок для настенных щеток демонстрирует свои преимущества. Система, созданная специально для производства широкоформатных настенных щеток, автоматизирует подачу щетины, установку клиньев и обжим обоймы наконечника в едином непрерывном рабочем процессе. Она обеспечивает стабильную плотность щетины, точное размещение клиньев и равномерную форму головки на каждом станке, при этом суточная производительность достигает... около 8000 готовые головки. Заменив ручной труд контролируемой автоматизацией, производители могут сократить потери материалов, снизить процент брака и масштабировать производство щеток для стен без увеличения численности персонала.
    ЧИТАТЬ ДАЛЕЕ
  • Глобальный рынок кистей для стен и блоков: анализ рыночной ситуации и возможностей выхода на рынок.
    Глобальный рынок кистей для стен и блоков: анализ рыночной ситуации и возможностей выхода на рынок.
    Oct 05, 2026
    Глобальный рынок щеток для стен и блоков находится на стыке устойчивого спроса, фрагментированной конкуренции и развивающихся инноваций в области материалов. Для компаний, рассматривающих возможность выхода на этот рынок — будь то из смежных отраслей, других сегментов рынка щеток или из смежных отраслей — понимание размера рынка, траектории роста и структурных барьеров имеет важное значение. Согласно отраслевым данным, объем мирового сегмента кистей для покраски блоков и стен в 2024 году достиг приблизительно 1,76 млрд долларов США и, по прогнозам, будет расти на 3,2% в год до 2035 года, достигнув 2,5 млрд долларов США к концу прогнозируемого периода. В рамках более широкой категории инструментов для покраски, объем которой составляет 8,26 млрд долларов США в мировом масштабе, кисти для покраски блоков и стен представляют собой крупнейший подсегмент продукции, на который приходится примерно 56% от общего дохода от продажи кистей, что обусловлено ремонтом жилых помещений, коммерческим строительством и подготовкой промышленных поверхностей. В региональном разрезе Северная Америка лидирует по потреблению на душу населения, чему способствуют высокие расходы на благоустройство дома и развитая база профессиональных подрядчиков. Однако Азиатско-Тихоокеанский регион является самым быстрорастущим регионом, на который приходится 38,2% мирового дохода, и быстро расширяется благодаря урбанизации в Китае, Индии и Юго-Восточной Азии. Варианты с синтетической щетиной доминируют на рынке с долей 52,4%, поскольку покрытия на водной основе продолжают вытеснять краски на основе растворителей во всем мире. Для компаний, выходящих на рынок из несвязанных отраслей, перспектива умеренно высока, но с существенными оговорками. Основные технологии производства кистей для покраски стен являются зрелыми и доступными, а сырье — древесно-пластиковые блоки, нейлоновые/полиэфирные волокна и обоймы — широко доступно у множества поставщиков, что снижает переговорную силу поставщиков. Однако сохраняются существенные барьеры: развитые дистрибьюторские сети, узнаваемость бренда среди профессиональных маляров и ценовая конкуренция со стороны азиатских OEM-производителей. Пять крупнейших игроков занимают лишь около 34,7% рынка, оставляя место для новичков, но для успеха требуется либо значительное ценовое преимущество, либо четкая дифференциация продукта, например, эргономичный дизайн или экологически чистые материалы. Капитальные затраты на организацию производства умеренны по сравнению с высокоточными отраслями, что делает этот путь жизнеспособным для компаний с сильными маркетинговыми или электронными коммерческими возможностями. Для компаний, уже производящих зубные щетки, промышленные щетки или специализированные щетки, выход на рынок щеток для стен и блоков вполне осуществим. Основные производственные процессы — заполнение щетины, обрезка и сборка ручек — имеют фундаментальное сходство, что позволяет частично использовать существующее оборудование и техническую экспертизу. Ярким примером является промышленный кластер Юаньтань в Китае, где производители успешно расширили производство от простых щеток для покраски стен до промышленных чистящих щеток, щеток для подметальных машин и щеток для полировки плитки, используя существующую инфраструктуру цепочки поставок и производственные ноу-хау. Основная проблема заключается в диверсификации каналов сбыта, а не в производственных мощностях, поскольку щетки для стен обслуживают различные каналы B2B-продаж для подрядчиков и розничных продавцов товаров для самостоятельного ремонта. Для поставщиков сырья и участников рынка, работающих в смежных отраслях, целесообразность вертикальной интеграции варьируется в зависимости от позиции. Компании, работающие в смежных отраслях, такие как производители филаментов и переработчики древесины/пластика, обладают преимуществами в стоимости сырья и техническим пониманием характеристик щетины, но им не хватает опыта в окончательной сборке и налаженных отношений с конечными потребителями. Вертикальная интеграция может повысить рентабельность, но требует инвестиций в вторичные производственные линии и системы контроля качества. Компании, производящие краски и занимающиеся дистрибуцией в смежных отраслях, уже имеют налаженные отношения с клиентами и обладают узнаваемостью бренда. Многие ведущие компании по производству красок уже предлагают фирменные линейки кистей в рамках партнерских соглашений с компаниями, выпускающими продукцию под собственной торговой маркой. Для этих игроков собственное производство может усилить контроль над рентабельностью и стратегии комплектации продукции, хотя это может отвлечь внимание от основных компетенций. Рынок щеток для стен и блоков не является быстрорастущим и революционным сегментом, но это стабильный, приносящий доход сегмент с предсказуемыми циклами обновления и низким технологическим риском. Наиболее успешными участниками рынка станут не те, кто стремится к взрывному росту, а те, кто сможет использовать существующие преимущества — будь то масштабы производства, экспертные знания в области материалов или доступ к каналам сбыта — для создания прибыльных ниш. Для игроков из разных отраслей наиболее разумным путем часто является приобретение или партнерство под собственными торговыми марками, а не выход на новый рынок. Для смежных производителей щеток вопрос заключается не в том, стоит ли выходить на рынок, а в том, как быстро привести портфель продукции в соответствие с региональными тенденциями в строительстве и ускоряющимся переходом к экологически чистым решениям из синтетических волокон.
    ЧИТАТЬ ДАЛЕЕ
  • Почему в производстве щеток для стен действуют более строгие стандарты, чем в производстве небольших плоских щеток?
    Почему в производстве щеток для стен действуют более строгие стандарты, чем в производстве небольших плоских щеток?
    Sep 24, 2026
    В индустрии малярных кистей более крупный инструмент никогда не является просто увеличенной версией меньшего. Настенные кисти, или блочные кисти, разработаны для высокоэффективного нанесения покрытий на большие поверхности, и их производственные характеристики гораздо строже, чем у стандартных плоских кистей. Каждый основной компонент изготавливается с более жесткими допусками, чтобы обеспечить структурную целостность, стабильную работу и однородный внешний вид. Три ключевых фактора обуславливают эти более высокие требования. Во-первых, обоймы для настенных щеток требуют большей толщины стенок, чем обоймы для плоских щеток. Более широкая головка щетки влечет за собой более высокое механическое напряжение как при сборке, так и при использовании. Более толстая обойма обеспечивает необходимую жесткость для сопротивления деформации, что имеет решающее значение независимо от того, изготавливается ли щетка вручную или машинным способом. Это, естественно, означает больший расход сырья и большую силу формования, но это неизбежное требование: только достаточно прочная обойма может сохранять свою форму под натяжением щетины и давлением обжима, обеспечивая аккуратность, выравнивание и визуальную однородность всей головки щетки. Во-вторых, для кистей для стен требуются более длинные щетинки, чем для меньших плоских кистей. Это скорее структурная необходимость, чем эстетический выбор. Для более крупной кисти необходимы более длинные щетинки, чтобы равномерно распределить натяжение по всей ширине головки и гарантировать общую стабильность. Это особенно важно в автоматизированном производстве: слишком короткие щетинки не могут быть надежно зафиксированы в процессе укладки, что приводит к рыхлым нитям и чрезмерному выпадению. Правильная длина щетинок также сохраняет полный, сбалансированный профиль головки кисти, что является ключевым показателем качества для профессиональных маляров. Во-третьих, толщина внутреннего установочного клина не должна превышать 60% толщины стенки обоймы. Это общепринятое в отрасли ограничение, имеющее очевидные практические последствия. Слишком толстый клин не только значительно затрудняет вставку и фиксацию щетины во время сборки, но и выталкивает отверстие обоймы наружу, создавая деформацию типа «рыбий рот». Этот дефект повреждает чистый, ровный край головки щетки, портит ее внешний вид и ослабляет долговременное удержание щетины. Именно из-за этих строгих допусков на размеры производство щеток для стен сопряжено со значительно более высокими требованиями к качеству и техническими ограничениями, чем производство плоских щеток. Поддержание этих допусков на протяжении крупных производственных циклов является серьезной проблемой для цехов, работающих исключительно вручную, где даже небольшие отклонения в работе рабочих, износе инструмента или партии материала могут вывести критически важные размеры за пределы допустимого диапазона.
    ЧИТАТЬ ДАЛЕЕ
  • Рынок щеток для стен: от ручной сборки до автоматизированного производства.
    Рынок щеток для стен: от ручной сборки до автоматизированного производства.
    Sep 19, 2026
    В мировой строительной и ремонтной отраслях кисти для стен и кисти-блоки остаются незаменимыми инструментами как для профессиональных маляров, так и для любителей, занимающихся ремонтом своими руками. Благодаря устойчивому росту жилищного строительства, реконструкции зданий и проектов по декоративной отделке, мировой рынок кистей для стен демонстрирует стабильную восходящую тенденцию. Однако за этим спросом скрывается давняя проблема отрасли: большинство кистей для стен по-прежнему изготавливаются вручную. Ручная сборка — трудоемкий процесс, особенно для настенных щеток из-за их большого размера головки. Задачи, от заполнения щетиной до обжима обоймы, требуют большого количества рабочих, что затрудняет масштабирование производства. Более того, качество ручной работы, как известно, сильно варьируется. Качество сырья — лишь один из факторов; производительность труда рабочих колеблется в зависимости от уровня квалификации, усталости и даже эмоционального состояния. Неудачный рабочий день может легко привести к неравномерному распределению щетины, слабому креплению или некачественной отделке, что ведет к непостоянству качества партии и увеличению количества брака. По мере роста затрат на рабочую силу во всем мире эта традиционная модель становится все более дорогой и менее надежной. Переход к механизированному производству щеток для стен, осуществляемому с помощью специально разработанных станков, меняет отрасль. Конечно, у автоматизации есть свои недостатки: первоначальные капиталовложения выше, чем в ручных цехах, а для высокоспециализированных щеток, изготавливаемых небольшими партиями, может потребоваться ручная доводка. Тем не менее, преимущества значительно перевешивают недостатки. Автоматизированные системы обеспечивают непревзойденную стабильность — механическая точность исключает человеческие ошибки и колебания качества, вызванные усталостью или настроением, гарантируя, что каждая щетка соответствует одному и тому же стандарту. Они также обеспечивают гораздо более высокую производительность, работая непрерывно и эффективно выполняя большие объемы заказов. Со временем автоматизация снижает зависимость от рабочей силы, стабилизирует производственные затраты и усиливает контроль качества. В сегменте высокообъемных щеток для стен диаметром 3–6 дюймов автоматизация обеспечивает наиболее очевидную выгоду и станет определяющей тенденцией для будущего рынка. Наша машина для изготовления щеток для стен разработана специально для производства щеток для стен и блоков шириной от 3 до 6 дюймов. Благодаря точной технологии укладки щетины и равномерному контролю плотности, она позволяет производителям заменить ненадежную ручную сборку эффективным, воспроизводимым автоматизированным производством.
    ЧИТАТЬ ДАЛЕЕ
  • Как снизить себестоимость производства кистей для рисования без ущерба для качества.
    Как снизить себестоимость производства кистей для рисования без ущерба для качества.
    Sep 07, 2026
    Для многих производителей кистей для рисования сокращение затрат почти всегда означает экономию на материалах. Кажется, самый простой способ уменьшить прибыль — использовать более дешевую щетину, более тонкие обоймы или компоненты более низкого качества. Но такой подход почти всегда приводит к обратному результату: увеличению процента брака, большему количеству возвратов от клиентов и ухудшению репутации бренда. На самом деле, большая часть отходов в производстве кистей происходит в скрытых, связанных с процессом областях, а не в видимых сырьевых материалах. Целенаправленная корректировка выбора материалов, контроль размеров и эффективность сборки позволяют снизить общие затраты без ущерба для качества продукции. Материал для клиньев — один из самых недооцененных факторов, влияющих на стоимость производства щеток. Традиционные деревянные клинья имеют низкую первоначальную стоимость материала, но сопряжены со значительными скрытыми расходами. Они впитывают влагу и набухают, вызывая неравномерное натяжение щетины и дефекты типа «рыбий рот», что увеличивает процент брака. Кроме того, они расщепляются при установке в оборудование, заклинивая его и вызывая незапланированные простои. Клинья из первичного пластика решают эти проблемы, но стоят дороже. Клинья из переработанного полиэтилена обеспечивают оптимальный баланс. Изготовленные из переработанного полиэтилена, обработанного в соответствии со строгими техническими требованиями, они обладают той же стабильностью размеров, влагостойкостью и совместимостью с оборудованием, что и первичный полиэтилен, но при значительно меньшей стоимости материала. Они чисто работают на автоматизированных сборочных линиях, не образуют заноз и обеспечивают стабильную плотность укладки щетины от партии к партии. Для внутреннего компонента, скрытого внутри обоймы, нет компромисса в качестве — только экономия средств. Большинство производителей не осознают, сколько сырья для щетины они тратят впустую из-за плохого контроля размеров. Распространенный прием — использование более толстых клиньев для уменьшения объема щетины внутри обоймы. Но на самом деле эта практика приводит к большей потере материала, чем к экономии: она вызывает неправильное вставление щетины, создает дефекты кончика и заставляет станки отбраковывать или переделывать большую часть изделий. Наш производственный опыт показывает, что оптимальное соотношение толщины клина и стенки обоймы не превышает 0,6 мм. Это соотношение обеспечивает максимальное удержание щетины, минимизирует дефекты кончика и позволяет автоматизированным машинам для укладки щетины работать с максимальной эффективностью и минимальными отходами. Когда ваши инструменты и компоненты откалиброваны в соответствии с этим стандартом, вы используете ровно столько материала для щетины, сколько нужно — ни больше, ни меньше. Затраты на рабочую силу и время простоя — две самые большие статьи расходов на любом производственном предприятии. Низкокачественные компоненты не только ухудшают качество продукции, но и замедляют работу всей линии. Деревянные клинья требуют частой очистки станка от заноз, а несоответствие размеров означает постоянную корректировку настроек. Как производитель оборудования для изготовления щеток и клиньев для повторного измельчения полиэтилена, мы проектируем наши компоненты таким образом, чтобы они безупречно работали вместе. Высокоточные клинья сокращают время переналадки, предотвращают застревание щепок и позволяют вашей линии работать быстрее и дольше. Более высокая производительность при меньшем техническом обслуживании означает снижение себестоимости единицы продукции — без потери качества.
    ЧИТАТЬ ДАЛЕЕ
  • Машина для заполнения пустот в стенах щетками QSzmj-III: технические характеристики и проверенная на практике диагностика неисправностей.
    Jul 14, 2026
    Для производителей кистей для покраски стабильная и точная засыпка щетины напрямую определяет однородность продукции, производительность и долгосрочную эффективность работы. Машина для засыпки кистей для стен QSzmj-III специально разработана для сборки головок кистей средних и больших размеров, обеспечивая надежную работу и широкую совместимость с различными материалами для решения разнообразных производственных задач. Эта машина поддерживает обоймы длиной 70–150 мм, высотой 28–35 мм и шириной зазора 16–50 мм. Она вмещает от 3 до 5 слоев поролоновых полос (4–7 мм на слой), что позволяет производителям точно регулировать жесткость и эластичность головки кисти для различных видов покраски. Она также работает с длиной щетины от 60 мм до 120 мм, охватывая большинство стандартных спецификаций кистей для покраски стен, представленных на рынке. Опираясь на обширный опыт производства на местах, мы делимся тремя распространенными проблемами эксплуатации и проверенными решениями, которые помогут клиентам сократить время простоя и поддерживать стабильную производительность. Во-первых, для обеспечения стабильного массового производства высота обоймы должна быть выше 30 мм. При ограниченной длине щетины слишком высокая обойма приводит к недостаточному закреплению волокон внутри корпуса, что вызывает неустойчивость и приводит к неплотному прилеганию щетинок, не проходящим проверку на прочность и увеличивающим затраты на доработку. Соблюдение минимального значения в 30 мм обеспечивает надежное крепление щетины без ущерба для требуемой длины обрезки. Во-вторых, насадки для кистей, изготовленные из смесей с высоким содержанием щетины кабана, от природы имеют больше торчащих волокон на поверхности и более пушистый профиль. Это неотъемлемая характеристика натуральной щетины кабана, а не производственный дефект. Операторы на станции выгрузки могут легко удалить торчащие волокна для более аккуратной отделки, а естественная густота не ухудшает качество нанесения краски кистью. Во-третьих, небольшое расстояние клина до края обоймы является нормальным производственным допуском и не повлияет на процесс склеивания. Если же обнаруживаются заметные пустоты на кромке, они обычно возникают из-за шероховатых, заусенцевых концов клина. Шлифовка обеих боковых кромок заготовки клина перед подачей, как показали полевые испытания, эффективно устраняет пустоты и улучшает однородность кромки. Эти практические рекомендации основаны на сотнях внедрений у клиентов и реальных производственных испытаниях. Мы предлагаем не только высококачественное оборудование, но и полную техническую поддержку, чтобы помочь вам добиться стабильного и высокопроизводительного производства. Свяжитесь с нашей командой для получения индивидуальных рекомендаций и демонстрационных видеороликов о работе оборудования.
    ЧИТАТЬ ДАЛЕЕ
  • Эпоха индивидуализации: как оборудование для производства щеток отвечает требованиям «многообразия и гибкого объема производства».
    Эпоха индивидуализации: как оборудование для производства щеток отвечает требованиям «многообразия и гибкого объема производства».
    Aug 24, 2026
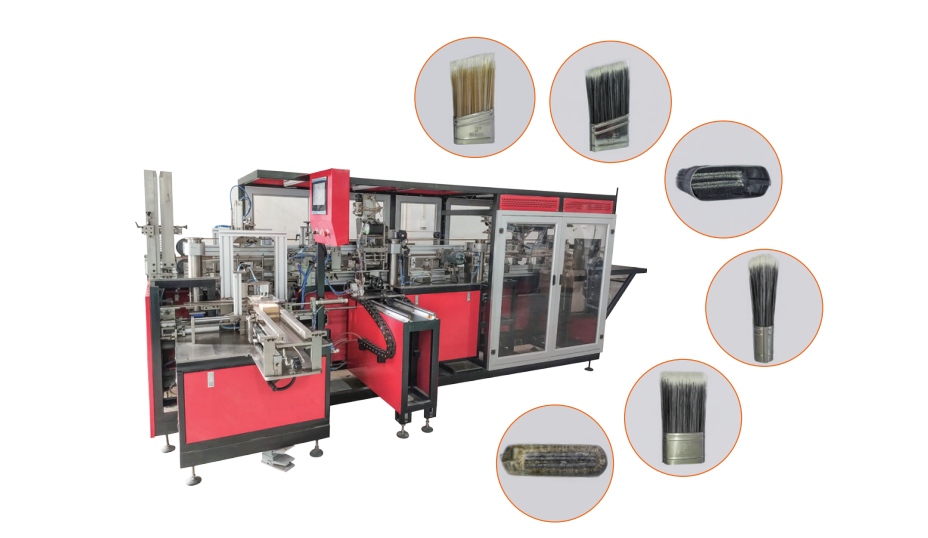
    Мировой рынок кистей для покраски стремительно смещается в сторону сегментации, при этом растет спрос на специализированные инструменты в секторах домашнего ремонта, профессионального строительства и промышленного нанесения покрытий. Сегодня производители кистей для покраски сталкиваются с двойной задачей: расширение ассортимента продукции для охвата различных размеров и стилей, одновременно эффективно регулируя объемы производства в соответствии с меняющимися размерами заказов. В этой ориентированной на индивидуализацию среде специализированное оборудование для производства кистей стало ключевым решением, обеспечивающим баланс между разнообразием продукции, эффективностью производства и контролем затрат. В отличие от универсальных сборочных линий, которые жертвуют точностью процесса и стабильностью продукции, наша линейка оборудования разработана для конкретных категорий кистей, каждая из которых оптимизирована для своих уникальных конструктивных и эксплуатационных требований. Для кистей для тонкой работы шириной от 0,5 до 1 дюйма наша специализированная машина для тонких кистей обеспечивает высокоточную укладку и обрезку волокон, гарантируя равномерную плотность щетины и острую геометрию кончика, необходимую для обработки кромок и выполнения задач точного нанесения покрытий. Для основного массового рынка плоских и угловых кистей шириной от 1 до 4 дюймов наша стандартная производственная линия включает в себя механизмы быстрой смены матриц, обеспечивающие бесперебойное переключение между плоскими профилями щетины и угловыми конфигурациями без длительных простоев производства. Для стеновых кистей шириной от 3 до 6 дюймов, предназначенных для покраски больших поверхностей внутри и снаружи помещений, наша машина для тяжелых кистей оснащена усиленными системами обжима обойм и широкоформатными подающими устройствами для надежной работы с более широкими обоймами и более плотными загрузками волокон. Мы также предлагаем специализированные машины для круглых кистей с точным радиальным размещением щетины, идеально подходящие для нанесения покрытий на изогнутые и неровные поверхности. Традиционно производителям щеток приходилось выбирать между высокопроизводительными машинами, простаивающими во время небольших партий, и маломощным оборудованием, которое не подходило для крупных заказов. Наша гибкая калибровка по объему решает эту дилемму, напрямую согласовывая производительность оборудования с различными производственными планами клиентов. Возьмем, к примеру, производство плоских щеток: наша стандартная машина достигает максимальной производительности до 10 000 штук в день, что позволяет крупным производителям выполнять большие оптовые заказы со стабильной и постоянной эффективностью. Для клиентов меньшего масштаба, занимающихся пробным производством, нишевыми индивидуальными заказами или мелкосерийным производством специализированной продукции, машина может быть откалибрована для соответствующего снижения производительности, идеально соответствующего их запланированной производственной мощности без лишнего энергопотребления или потерь сырья. Такая масштабируемость устраняет давний компромисс между высокопроизводительным оборудованием и возможностью мелкосерийного производства, позволяя предприятиям всех размеров инвестировать в решения, которые точно соответствуют их производственным масштабам. Такое сочетание специализированных инженерных решений и регулируемой производительности позволяет производителям кистей для рисования быстро реагировать на изменения рынка, расширять ассортимент продукции без значительных дополнительных капиталовложений и оптимизировать производственные затраты для заказов любого размера. Это превращает гибкость производства из редкого конкурентного преимущества в стандартную, доступную операционную возможность.
    ЧИТАТЬ ДАЛЕЕ

оставить сообщение

оставить сообщение
Если вас заинтересовала наша продукция и вы хотите узнать более подробную информацию, пожалуйста, оставьте сообщение здесь, мы ответим вам как можно скорее.
представлять на рассмотрение
СВЯЗАТЬСЯ С НАМИ: info@hengyucom.com

Дом

Продукты

Ватсап

Связаться с нами